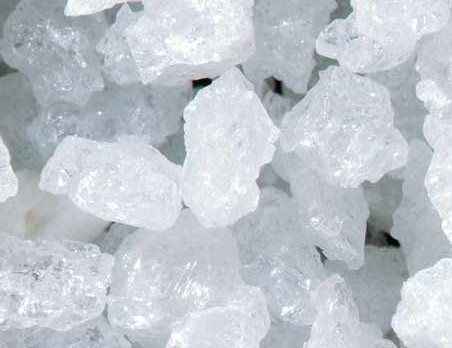
Электрокорунд, применяемый в абразивоструйной обработке, — это не песок, добытый из земли в готовом виде, а синтетический абразив: его плавят в электропечи, дают затвердеть, затем дробят и рассеивают. Понимание технологии помогает объяснить, почему белый и нормальный электрокорунд ведут себя по-разному и от чего зависит качество зерна. В этой статье пошагово разбираем, как производят электрокорунд — от сырья до мешка.
Сырьё: боксит и глинозём
Главный источник оксида алюминия — боксит, горная порода, богатая минералами гидроксида алюминия. Боксит может пойти по одному из двух путей:
- Прямая плавка: прокалённый боксит загружают в печь вместе с источником углерода и добавками, например железной стружкой. Так получают нормальный (коричневый) электрокорунд.
- Предварительная очистка: боксит перерабатывают по процессу Байера в чистый белый порошок — прокалённый глинозём. Он служит сырьём для белого электрокорунда.
Процесс Байера основан на растворении боксита в едком натре, отделении примесей и превращении гидроксида алюминия в глинозём прокаливанием. Общее описание — в статье Википедии о Bayer process (на английском). Сам по себе прокалённый глинозём не является абразивом для обработки: его частицы очень мелкие и мягкие, а твёрдое зерно даёт именно плавка.
Плавка в дуговой электропечи
Главное превращение происходит в дуговой электропечи. Дуга между графитовыми электродами полностью расплавляет сырьё. При остывании расплава образуются крупные плотные кристаллы корунда. Поэтому абразивный оксид алюминия называют электрокорундом или плавленым глинозёмом.
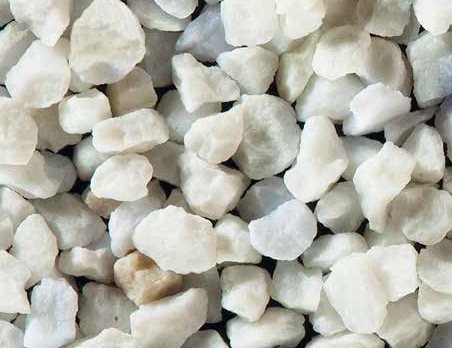
- Белый электрокорунд: плавят чистый прокалённый глинозём. Продукт высокой чистоты и без железа; на нашей странице продукта его состав указан как более 99 % Al₂O₃.
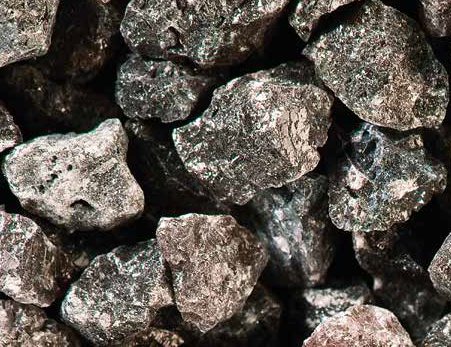
- Нормальный электрокорунд: боксит плавят вместе с углеродом. Углерод восстанавливает часть примесей боксита, например железо и кремнезём, которые оседают на дно печи и отделяются. Оставшиеся компоненты, например оксид титана, придают зерну более вязкую структуру и коричневый цвет.
Как указано на наших страницах продукции, нормальный электрокорунд получают плавкой боксита и антрацита при высокой температуре. Разницу в применении мы описали в статье белый и нормальный электрокорунд.
Охлаждение и дробление блоков
Расплав из печи охлаждают контролируемо. Скорость охлаждения влияет на размер кристаллов и вязкость зерна, поэтому производители настраивают этот этап под свой процесс. Крупные затвердевшие блоки сначала разбивают в дробилках крупного дробления, затем постепенно измельчают в щёковых, валковых или ударных дробилках.
Способ дробления определяет форму зерна. Для обработки нужны угловатые зёрна с острыми кромками; на наших страницах продукции форма зерна также указана как «угловатая и неправильная». Именно такая форма позволяет резать поверхность и создавать профиль.
Магнитная сепарация и очистка
Частицы железа от дробильного оборудования, а у нормального электрокорунда — и металлические остатки плавки удаляют магнитными сепараторами. Это особенно важно для белого электрокорунда, который применяют на поверхностях, чувствительных к загрязнению железом, — нержавеющей стали и алюминии. При необходимости зерно промывают или обеспыливают; от качества этого этапа зависят запылённость и чистота поверхности при обработке.
Рассев и зернистость по FEPA
Последний этап — разделение зёрен по размеру. Дроблёный материал проходит через наборы сит и классифицируется по макрозернистости FEPA — F24, F60, F120 и т. д. Например, на наших страницах продукции для F24 указан диапазон 600–850 мкм, для F60 — 212–300 мкм, для F120 — 90–125 мкм. Очень мелкие микрозерна разделяют не ситами, а другими методами классификации.
Как читать номера зернистости, мы объяснили в статье электрокорунд F80, а применение мелких фракций — в статье порошок электрокорунда.
Как качество производства влияет на обработку
- Чистота: железо и другие примеси могут оставлять пятна и загрязнять чувствительные металлы.
- Форма зерна: угловатые зёрна режут быстро; плоские или игольчатые легче разрушаются.
- Содержание пыли: в плохо рассеянном продукте больше пыли — хуже видимость и выше расход абразива.
- Гранулометрия: узкий диапазон размеров даёт более равномерный профиль.
О влиянии твёрдости на обработку — в статье твёрдость электрокорунда, об отраслях применения — в статье применение электрокорунда.
Часто задаваемые вопросы
Электрокорунд природный или синтетический?
Абразивный электрокорунд синтетический. Его сырьё — природный боксит, но само зерно получают плавкой и затвердеванием в дуговой электропечи с последующим дроблением и рассевом.
Почему белый и нормальный электрокорунд производят по-разному?
Белый получают из прокалённого глинозёма, очищенного по процессу Байера, нормальный — прямой плавкой боксита с углеродом. От этого зависят чистота, цвет и вязкость зерна.
Как определяют зернистость электрокорунда?
Дроблёный материал пропускают через сита и классифицируют по номерам FEPA. Диапазон в микронах для каждого номера приводится в паспорте производителя и на наших страницах продукции.
Запросите цену на электрокорунд
Сообщите задачу, поверхность и нужный профиль — вместе подберём вид электрокорунда и зернистость. Весь ассортимент — на странице продукции, цены — по форме запроса.