Проблемы с качеством при абразивоструйной обработке редко вызваны одной крупной причиной — чаще это мелкие упущения. Избежав семи ошибок ниже, вы сэкономите материал и продлите срок службы последующего покрытия. В этой статье мы рассказываем о частых ошибках абразивоструйной обработки, их причинах и решениях.
1. Абразив, не подходящий для поверхности
Слишком твёрдый материал может повредить деликатную деталь, слишком мягкий — затянуть работу. При выборе учитывайте вместе поверхность, загрязнение и результат. Отправной точкой может стать наше руководство по выбору.
Решение: Определите материал поверхности, удаляемый слой и требуемый профиль и выбирайте абразив по этим трём параметрам.
2. Не очищенная заранее замасленная поверхность
Обработка может не удалить масло и вдобавок загрязнить абразив. Масло и жир удаляют подходящим методом до обработки.
Решение: Перед обработкой проверьте поверхность на масло и жир; при необходимости проведите обезжиривание.
3. Влажный воздух или влажный абразив
Влага нарушает подачу абразива и может вызвать быстрое ржавление свежеобработанной стали. Проверяйте осушители и фильтры, храните материал сухим и укрытым.
Решение: Установите влагоотделитель и осушитель на линию компрессора; храните абразив в закрытом сухом помещении без прямого контакта с полом. Сравнивайте температуру поверхности с точкой росы — подробнее в статье Википедии о точке росы.
4. Работа изношенным соплом
По мере износа диаметр сопла растёт, расход воздуха увеличивается, а факел может искажаться. Это снижает производительность и повышает затраты.
Решение: Регулярно измеряйте диаметр сопла и заменяйте его при превышении установленного предела.
5. Давление и расстояние без пробы
Одной настройки для всех работ нет. Слишком высокое давление быстро разрушает абразив и может повредить деталь; слишком низкое снижает производительность.
Решение: Проведите пробу на небольшом участке, измерьте результат и зафиксируйте настройку. Об измерении профиля — в статье о шероховатости поверхности.
6. Общий абразив для разных металлов
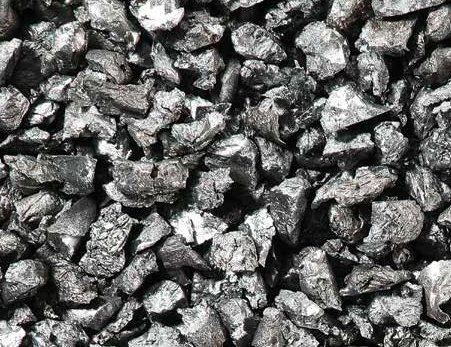
Материал, работавший по углеродистой стали, может перенести железо на нержавейку или алюминий. Для таких работ важны очистка оборудования и отдельный абразив.
Решение: Для нержавейки и алюминия используйте отдельные маркированные абразивы, например колотую нержавеющую дробь или белый электрокорунд. Подробнее — в статье об обработке нержавеющей стали.
7. Слишком долгое ожидание после обработки
Свежеочищенная сталь во влажном воздухе быстро ржавеет. Удалите пыль, проверьте поверхность и планируйте покраску вместе с обработкой.
Решение: Планируйте участок обработки так, чтобы его можно было покрасить в тот же день. Подробнее — в статье об обработке перед покраской.
Краткий чек-лист
- Определены ли требуемая степень очистки и шероховатость?
- Чистый ли, сухой ли и подходящий ли абразив?
- Сухой ли воздух и исправно ли сопло?
- Готовы ли СИЗ и пылеудаление?
- Готовы ли малярная бригада и краска?
Часто задаваемые вопросы
Почему поверхность ржавеет сразу после обработки?
Свежеочищенная сталь очень активна; во влажном воздухе или когда температура поверхности близка к точке росы, ржавчина образуется быстро. Время между обработкой и покраской нужно сокращать.
Почему абразив слёживается?
Самая частая причина — влага. Влажный сжатый воздух или абразив, хранящийся на улице, нарушают подачу и забивают шланг.
Почему упала производительность обработки?
Чаще всего — изношенное сопло, измельчённый абразив, низкое давление воздуха или влажный воздух. Проверка этих четырёх пунктов по очереди обычно решает проблему.
Свяжитесь с нами для выбора абразива
По вопросам выбора абразива или услуги абразивоструйной обработки свяжитесь с нами через форму запроса.